04 / 材料
實際
做得出什麼。
顏色之前,先是規範
每一種飾面
都有一個基材。
顏色不是規範。這個系列裡每一個表面都綁定特定的板、厚度與封邊,有些組合根本做不出來。下面是我們工作的技術框架——在人開始談 mood board 之前,先決定一個細節能不能做。
01 / 板芯
六種芯材撐起整個系列。
結構 定向刨花板,雙面貼面。
規格 9 / 18 / 22 mm × 1200 × 2780 mm。
表面 美耐皿貼面,消光、柔觸、布紋與木紋方向,顏色與板綁定。
用途 門片、牆板與櫃體;木皮系列裡的門葉與牆板。
表現 去皮清洗過的刨花,P6 防潮,強度高,抗翹曲。
可做門葉 是。
結構 細表面刨花板。
規格 18 mm × 1220 × 2780 mm。
表面 柔觸與膚感貼面,六個白與近白,加石紋與抽象印刷面。
用途 櫃體內裝、開放層架、衣櫃內側與門片。
表現 表面細膩,適合室內可見面。
可做門葉 是。
結構 交叉層壓的工程木皮+實心芯。
規格 18 / 22 mm。
表面 美耐皿木紋面,B2 與 A2 兩個方向。
用途 門片、牆板、櫃體。
表現 近距離有真實木紋,門片高度可到 2800 mm,乾燥環境下比純紙裝飾面穩定。
可做門葉 是。
結構 多層樺木夾板。
規格 5 / 9 / 12 / 15 / 18 mm。
表面 依飾面選定,木皮或漆面。
用途 背板、抽屜、弧形構件與需要穩定基材的場合。
表現 平整、握釘力好,是木皮與漆面的常用底。
可做門葉 是。
結構 實木條拼接。
規格 18 / 22 / 25 mm。
表面 染色與面漆。
用途 框、立梃、橫檔、外露結構與門型。
表現 可銑線型、可做嵌板,會隨季節位移。
可做門葉 是。
結構 多層實木單板交叉層壓。
規格 18 / 22 mm。
表面 木皮或漆面。
用途 長向牆板與需要抗變形的門片。
表現 比實木穩定,適合長料。
可做門葉 是。
規格與厚度為名義值。公差、貼面方向與封邊處理以書面規範確認為準。F4 星是板材廠在板層級貼的甲醛標籤,不是成品櫃或專案的認證。每一個顏色只在它被開發的那張板上成立——配對是固定的,不能互換。
02 / 實際色域
這一節的照片是在工廠拍的:我們據以指定的板、木皮葉與漆色板。這裡沒有渲染圖,也沒有視覺模擬。代號屬於每個表面對應的飾面編號——它們指的是一張板或一個噴塗色,不是門型或五金型號。色域會動:板材廠換裝飾面、漆會改配方,供應商的表不是庫存清單。供應情況以實際發出的規範為準。門型、圓弧線條、牆板線型與實景,另在 門與線條 一頁。
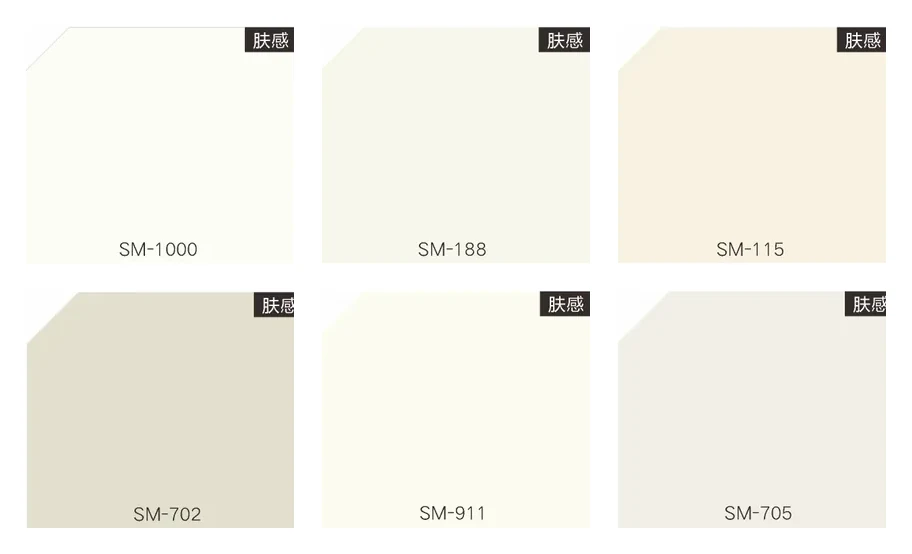
預飾面 — 白與近白
六個白,一張板。
FOSB 上的柔觸面,SM-1000 到 SM-705:暖白、冷白,與那幾個看起來像油漆的近白。這是用在「櫃體內側就是設計」的地方的板——廚房櫃體、衣櫃內裝、開放層架;換成現場噴塗,日後只會被修補。
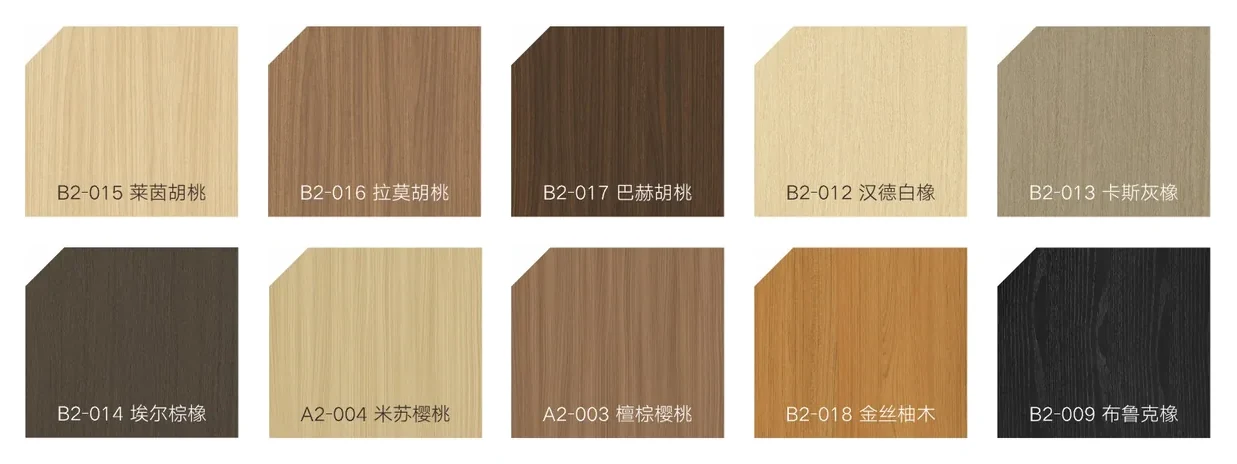
三層工程木紋
有結構的木紋。
交叉層壓工程木皮與實心芯上的美耐皿面:B2-015 到 B2-009,另加 A2-004 與 A2-003。近距離看得到木紋,門片高度可做到 2800 mm,乾燥氣候下比純紙裝飾面穩定。三層不是文案,它是門片不翹的原因。
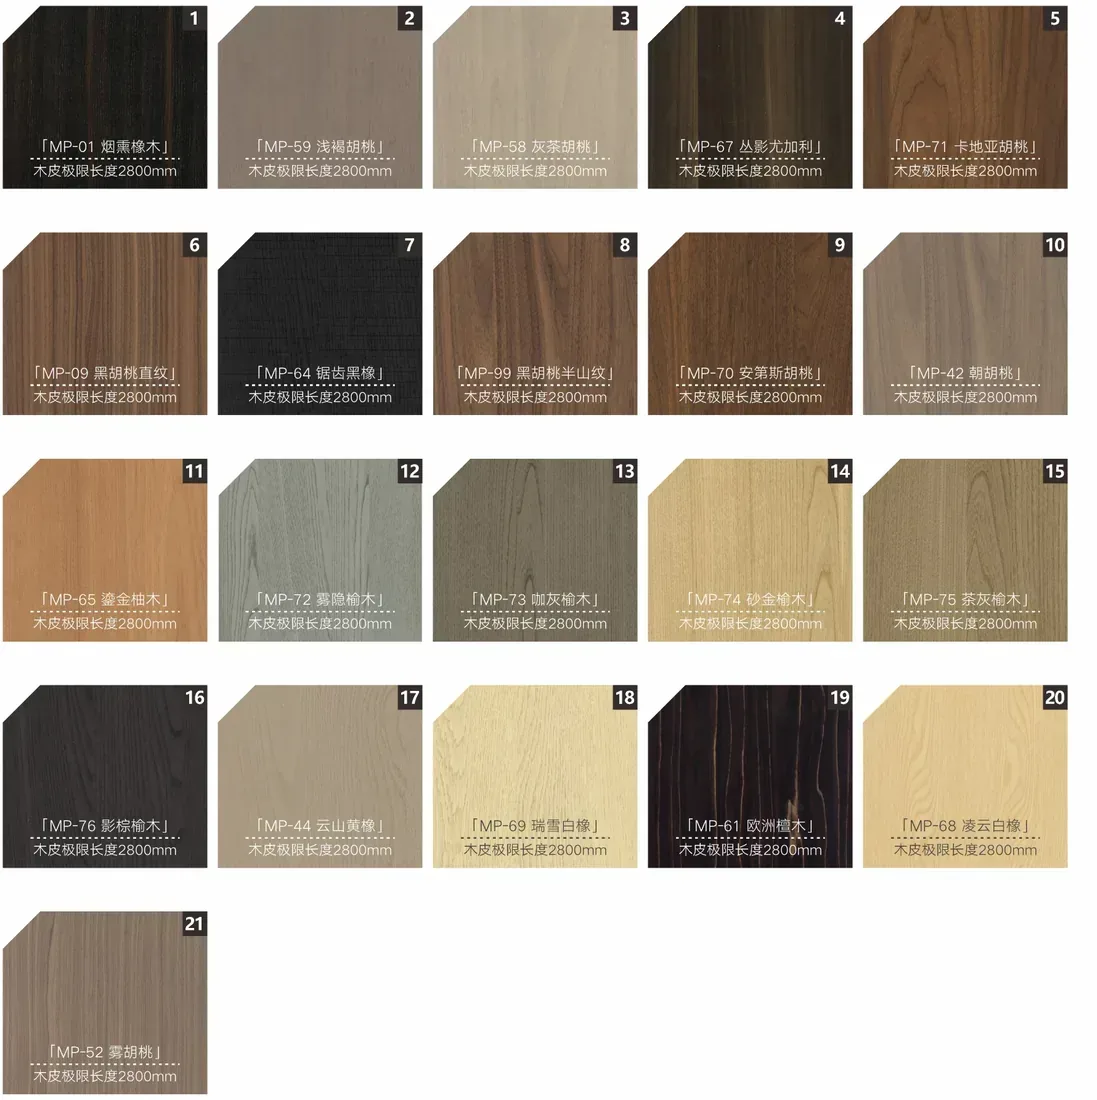
木皮 — 二十一葉
二十一葉,三個等級。
天然與染色木皮,A、B、C 三級,從煙燻橡木、黑胡桃,到尤加利、柚木與玫瑰木方向。2800 mm 是葉的極限,不是板的極限:連續面更長時,拼縫、葉序與順紋方向要在圖上先排,接縫要嘛看得見、要嘛得重排。直紋與山紋是刻意混用;全直紋屬加價要求,不是預設。
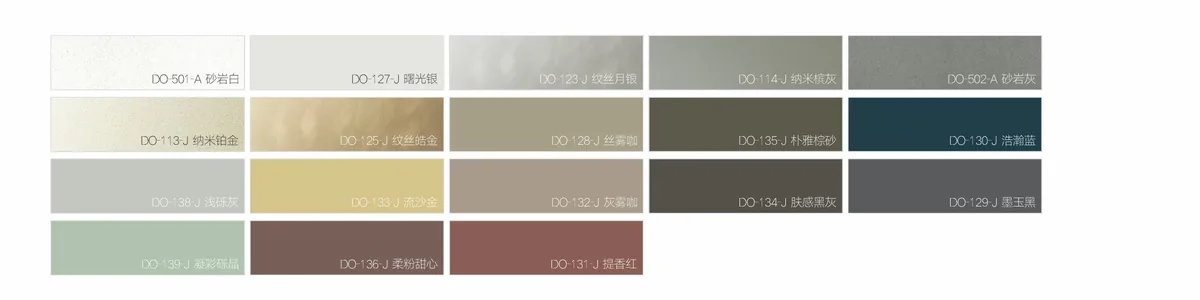
漆面 — 金屬與藝術
噴塗,不是裝飾紙。
DO-5 與 DO-1 系列十八個金屬與幻彩藝術色:淡金屬、氧化銅、深藍,以及一支帶金屬的近黑。顏色噴在板上,色在漆膜裡,板一轉就吃光。用在主題板、龕內襯與門片,不整間房用。
漆面 — 亮光
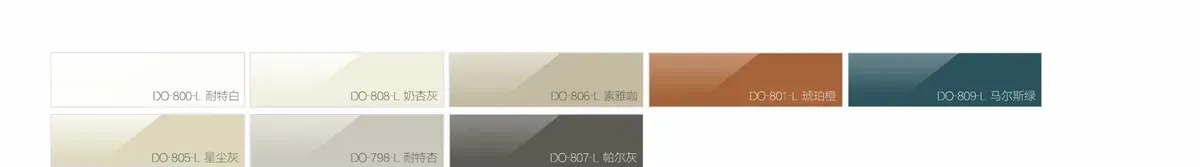
亮光有長度上限。
DO-800 系列高膜厚亮光——近白、杏、琥珀、兩支灰。亮光用於門片與小面積牆,不用於長向:在 2730 mm 的板長限制下,寬幅亮光牆不是要靠拼縫、就是要靠變形,兩者都看得見。想在一個大面積上帶光,答案通常是消光,不是亮光。
漆面 — 標準消光
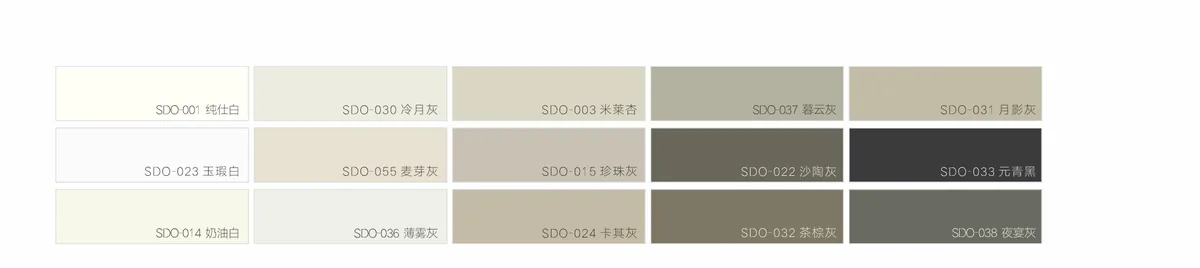
安靜的標準色。
十五個低飽和 SDO 色——白、灰、灰米、砂,一支近黑。大面積牆與門片用這一組:在大尺度下飽和會像失誤,低光澤也藏得住亮光會放大的變形。型錄裡最常被指定、最少被拍攝的一組。
漆面 — 帶色點綴
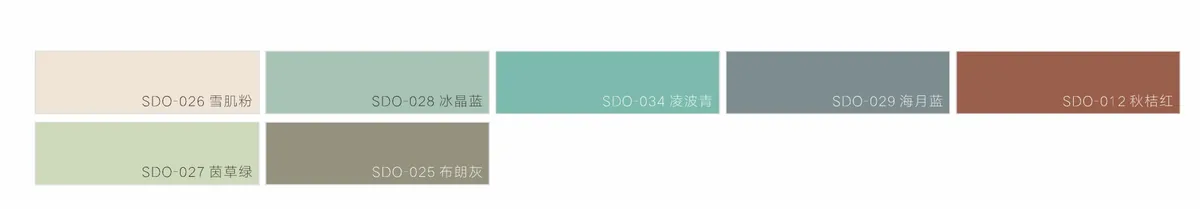
七個色,少量用。
帶色 SDO 點綴——粉塵紅、鼠尾草綠、海綠、深藍、鏽紅。它們存在於開放層架、龕內襯、開口內側、房裡單一元件的內面。上整面牆,是客戶要長期相處的決定;用在櫃子內側,它就是一個細節。
預飾面 — 石紋
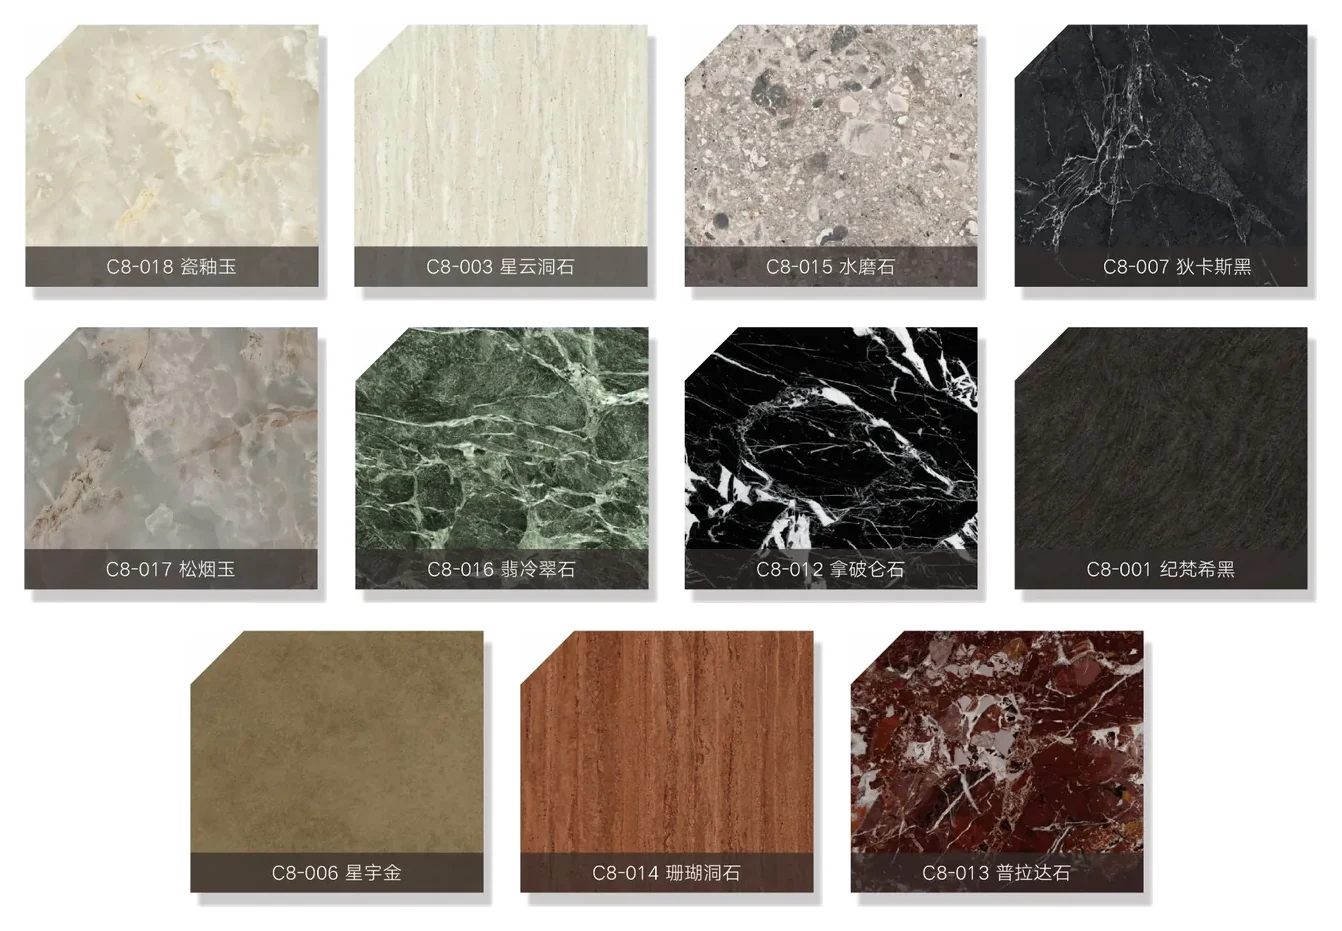
十一張石面。
同一套預飾面結構上的十一張石面——縞瑪瑙、四款大理石(含一款綠、一款紅角礫)、一款黑金角礫、一款水磨石、一款石灰岩與一款砂岩方向。這是 18 mm 板、1220 × 2780 上的印刷面,所以拼縫與轉角由板幅決定,不是石材。兩米看像石頭;20 公分就看得出印刷的重複。主題牆、龕內襯、檯面——不做整間廚房。
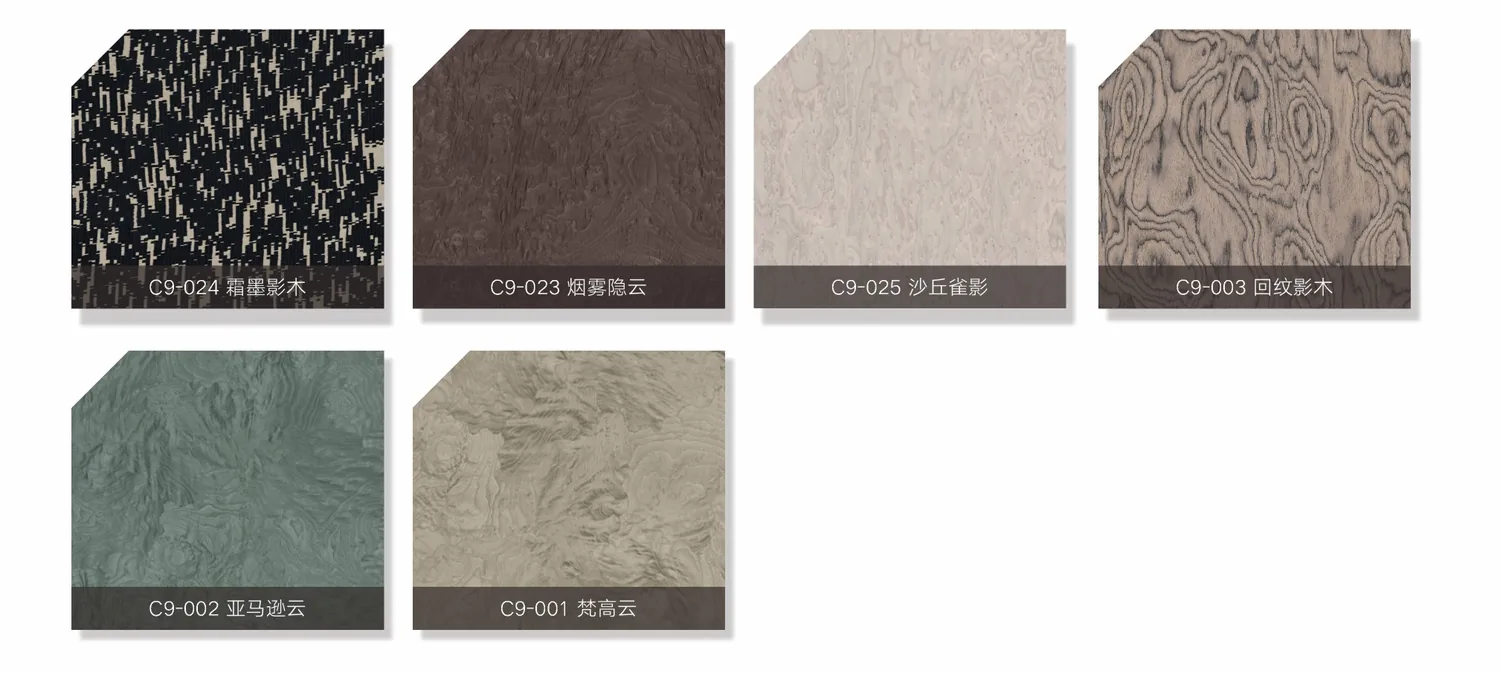
預飾面 — 抽象
六張畫出來的,不是長出來的。
與石紋同一張板,印抽象圖形:一款大理石紋胡桃、一道煙、一片沙丘影、一幅雕刻紋、一朵綠雲與一朵淡色雲石。六款都用在內側面——衣櫃背板、龕內襯、開放層架後方的板——在那裡素板讀起來是空的,而真石材或真樹瘤不在預算或工期內。一個手臂距離看;兩米外它運作的是質感,不是圖畫。
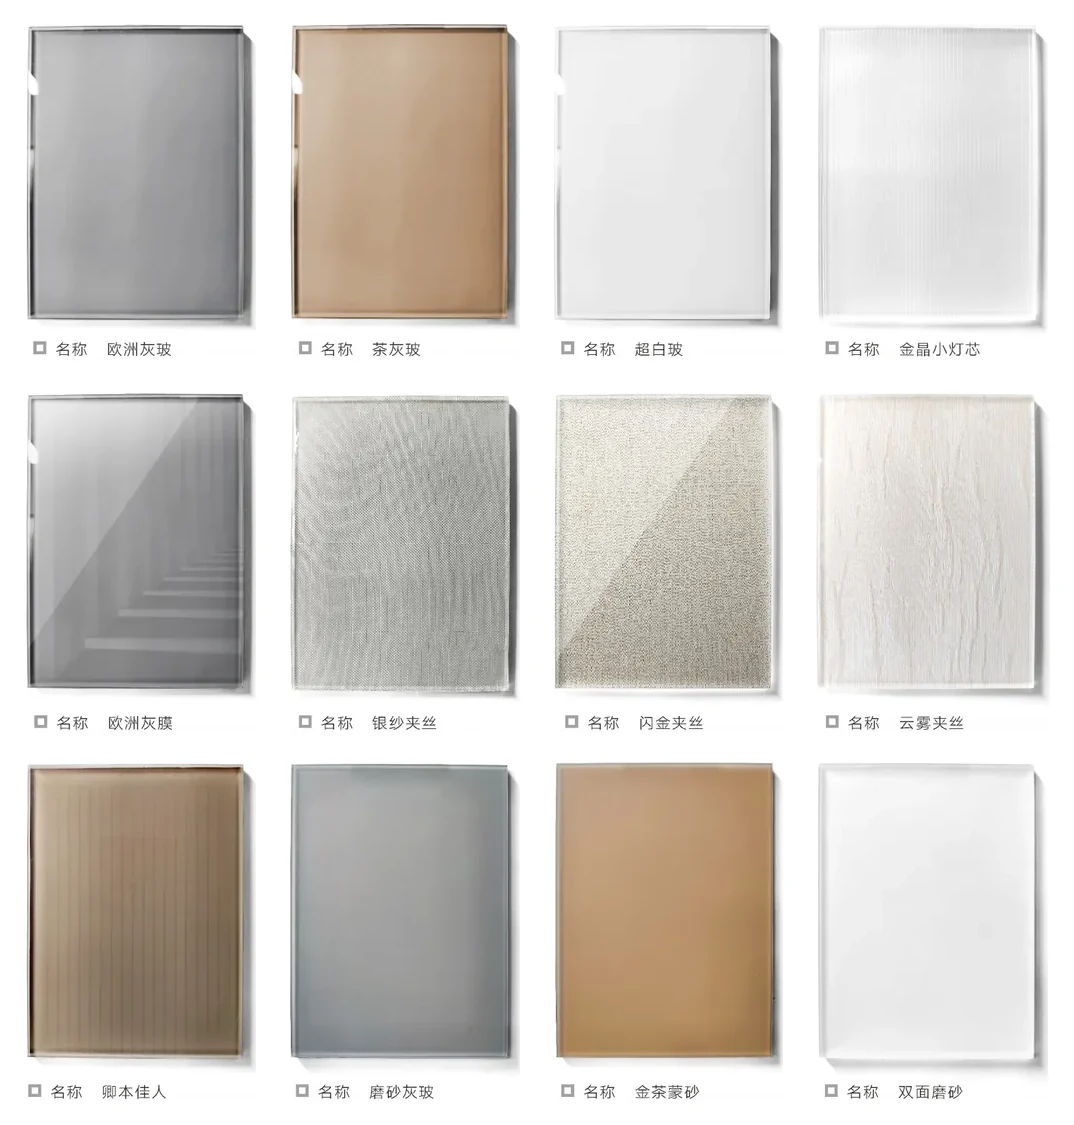
玻璃 — 滑門與嵌板
十二張玻璃面。
滑門葉片與嵌板用的玻璃:清玻、古銅、酸蝕、夾網、長條紋與直紋。框與滑軌決定最大葉片,所以玻璃是在開口畫好之後才選,不是之前。長條紋與直紋是隔著一個房間仍讀得出質感的兩款;酸蝕那幾款只在近距離讀得到。
定製色
標準色是顏色對話的起點。
這裡的漆是噴出來的顏色,不是買來的預飾面板。也就是說,上面那些是標準組,不是上限。專案需要別的顏色,可以對色:RAL 或 NCS 編號、現場取下的漆片、石材或布料樣、客戶手上的照片。我們噴一塊實體色板寄出,批量以核准的那塊板為準——不對螢幕,也不對會議的記憶。
怎麼處理
- 色板與其快遞都要計費;會登記噴板日期與專案編號,並留存對照板。
- 定製色在規範上是獨立一行,有它自己的面積與計價基礎,不是標準色的免費替代。
- 水性與油性漆是兩套系統:一邊調的顏色不能在另一邊生產,水性沒有亮光,格柵型材只有消光。
- 定製色會在排程前多一道噴板循環,要在排定生產日之前處理,不是之後。
- 核准是實體動作。照片、螢幕影像或先前的專案都不是對色。
各張色板圖都取自工廠色域表裁切、放大後重新排列;沒有任何一片是生成、重繪、調色或修圖。印刷與螢幕顏色不是規範——核准的實體樣板才是。
03 / 木皮與實木
木紋是決定,不是裝飾。
A — 進口天然木皮。B — 天然木皮。C — 重組/工程木皮,花紋可重複。等級同時改變外觀與價格帶,規範上一定寫明。
煙燻橡木,淡胡桃與灰茶胡桃,山紋與直紋胡桃,尤加利,鋸切黑橡木,榆木與白橡木家族;每件構件從同一捆葉排起。
木皮板長限制 2800 mm。超過就必須有看得見的拼縫,或改用別種構造——在圖上決定,不是現場。
美國櫻桃與美國橡木是標準的實木方向,用於框、立梃、橫檔與外露結構件。
木紋方向、板序與相鄰葉的關係在圖上定。一捆葉使用前,先核准樣板。
指定之前
- 表面顏色只在它被開發的那張板上成立。換板改變的是顏色結果,不只是價格。
- 天然木皮與實木芯門片在乾燥或不穩定氣候下有真實的位移風險。我們以構造降低它,但不宣稱它不會發生。
- 顏色會被板材廠停產與替換而不另行通知。供應情況在報價階段核對。
- 非標準基材、半徑或樹種通常會增加 5–15 個工作天的生產時間。這是規劃數字,不是交期承諾。
- 顏色、木紋、光澤與質感以實體樣板核准。螢幕、照片或先前的專案都不是核准。
04 / 樣品服務
要哪些樣品,直接說。
樣品組要計費,國際快遞由客戶支付;樣品費與運費在收到需求時一併報出。告訴我們你正在考慮的表面,以及它們會用在哪個構件上。我們寄出搭配封邊的樣品組,必要時附一塊漆板或木皮板。核准的內容以樣品編號與日期登記在我們留存的對照組上,顏色以那個實體基準對色——不對螢幕,也不對會議的記憶。